Language


Visualizações: 0 Autor: Editor do site Horário de publicação: 17/06/2026 Origem: Site
Índice
O corte e vinco industrial molda materiais com alta precisão. Mas erros acontecem, causando desperdícios e atrasos. Como você pode evitar erros dispendiosos? Nesta postagem, você aprenderá sobre erros comuns de corte e vinco industrial. Exploraremos seu impacto e como evitá-los para obter melhor qualidade.
Descubra dicas sobre materiais, adesivos, configurações de máquina e design para melhorar seu processo de corte e vinco e o desempenho do produto.
O corte e vinco industrial é um processo preciso, mas erros comuns podem causar grandes problemas. Esses erros não apenas desperdiçam materiais, mas também retardam a produção e prejudicam a qualidade do produto. Aqui estão alguns erros frequentes e como eles afetam seu trabalho:
Quando os cortes não percorrem todo o material, você acaba com peças inacabadas. Isso significa mais sucata e tempo extra gasto consertando ou recortando. Cortes incompletos geralmente acontecem devido a lâminas cegas, pressão irregular ou configurações incorretas da máquina. Essas questões aumentam o desperdício e aumentam os custos de produção.
Bordas ásperas ou irregulares fazem com que os produtos pareçam pouco profissionais. Isso pode levar a reclamações ou devoluções de clientes. Arestas ásperas geralmente resultam de lâminas cegas, muita pressão ou má alimentação de material. Manter as lâminas afiadas e a pressão equilibrada ajuda a obter bordas lisas e limpas.
As linhas vincadas ajudam a dobrar os materiais facilmente. Se os vincos forem muito profundos ou superficiais, será difícil dobrar. Isso retarda a montagem e pode causar danos como rachaduras ou rasgos nas dobras. O vinco incorreto geralmente vem de uma configuração errada da matriz ou de materiais inadequados. A profundidade adequada do vinco é fundamental para uma montagem suave.
Se a pressão não for distribuída uniformemente pela matriz, algumas áreas cortam bem, enquanto outras não. Isso causa peças inconsistentes e força trabalho extra para corrigir erros. A pressão irregular pode resultar de matrizes desgastadas, desalinhamento da máquina ou espessura irregular do material. A manutenção e calibração regulares evitam isso.
Muita pressão nas linhas de vinco pode danificar os materiais, especialmente os delicados ou finos. Isso enfraquece o produto e pode fazer com que ele falhe durante o uso. O vincamento excessivo geralmente acontece quando os operadores aplicam força excessiva ou usam matrizes inadequadas. Ajustar a pressão e escolher as ferramentas certas ajuda a evitar danos.
Dica: Inspecione regularmente a afiação da lâmina e as configurações de pressão da máquina para evitar cortes incompletos e arestas ásperas, economizando materiais e melhorando a qualidade do produto.
Escolher o material certo é uma etapa crucial no corte e vinco industrial. O material escolhido afeta a qualidade do corte, o desempenho do produto e a eficiência geral. No entanto, certos materiais apresentam desafios que podem levar a erros comuns e desperdício de recursos.
Espumas de baixa densidade e borrachas de baixa dureza são macias e facilmente comprimidas. Embora ofereçam flexibilidade, sua suavidade pode causar dobras ou distorções durante o corte. Isto leva a cortes incompletos ou irregulares, aumentando as taxas de refugo. Esses materiais requerem manuseio cuidadoso e ajustes de pressão precisos para evitar deformação.
Materiais com espessura superior a 1/8 de polegada, especialmente os flexíveis, podem ser difíceis de cortar de maneira limpa. Materiais grossos e flexíveis podem não passar suavemente pela máquina de corte e vinco, causando desalinhamento ou arestas. Eles também precisam de mais força de corte, o que pode desgastar as matrizes mais rapidamente e aumentar a necessidade de manutenção.
O material certo garante cortes limpos, bordas lisas e ajuste adequado. A má escolha do material pode causar:
Cortes ou rasgos incompletos
Bordas ásperas ou difusas
Dificuldade de montagem devido a vincos inadequados
Durabilidade ou desempenho reduzido do produto final
Por exemplo, usar uma espuma que comprime demais pode causar lacunas na aplicação da gaxeta, causando vazamentos ou falhas.
Entenda os requisitos da sua aplicação: considere flexibilidade, espessura, durabilidade e exposição ambiental.
Consulte especialistas em materiais: eles podem recomendar materiais que equilibrem desempenho e processabilidade.
Teste os materiais antes da produção total: pequenos testes ajudam a identificar problemas antecipadamente.
Escolha materiais compatíveis com o seu equipamento: Certifique-se de que sua máquina de corte e vinco possa lidar com a espessura e flexibilidade.
Evite materiais excessivamente macios ou grossos quando possível: Se precisar usá-los, ajuste as configurações da máquina e use matrizes especializadas.
Trabalhar em estreita colaboração com fornecedores experientes e especialistas em corte e vinco ajuda a evitar erros dispendiosos relacionados à seleção de materiais.
Dica: Sempre realize testes de corte em novos materiais para verificar como eles se comportam sob a pressão e as condições de corte da sua máquina antes de iniciar a produção completa.
Os adesivos desempenham um papel crucial no corte e vinco industrial. Eles mantêm os materiais unidos e afetam a durabilidade e usabilidade do produto. Usar o adesivo errado ou aplicá-lo incorretamente pode causar muitos problemas. Vamos mergulhar nas falhas comuns dos adesivos, como escolher o adesivo certo e as práticas recomendadas para aplicá-los.
Compreender as falhas adesivas ajuda a evitar problemas no produto:
A falha adesiva ocorre quando a cola se solta da superfície onde está colada. Isto significa que a ligação entre o adesivo e o substrato é fraca.
A falha coesiva ocorre quando o próprio adesivo se rompe. A ligação à superfície é forte, mas o adesivo carece de resistência interna.
A falha de modo misto combina falhas adesivas e coesivas. Tanto a ligação da superfície da cola quanto a resistência interna falham.
A falha do substrato ocorre quando o material da superfície quebra em vez da ligação adesiva. Isso geralmente significa que a ligação adesiva é muito forte, mas o material é muito fraco.
Cada tipo de falha sinaliza um problema diferente, desde má escolha de adesivo até materiais inadequados.
Os adesivos sensíveis à pressão são populares no corte e vinco porque aderem instantaneamente com uma leve pressão. No entanto, escolher o PSA certo depende de vários fatores:
Compatibilidade de materiais: Alguns adesivos não aderem bem a certos materiais, como plásticos de baixo consumo de energia.
Condições ambientais: Temperatura, umidade e exposição a produtos químicos afetam o desempenho do adesivo.
Resistência de adesão necessária: Algumas aplicações necessitam de ligações permanentes; outros precisam de removíveis.
Espessura e textura da superfície: Superfícies ásperas ou irregulares podem exigir adesivos mais fortes ou mais espessos.
Usar um PSA barato ou errado pode causar descascamento, dificuldade de remoção de peças ou rasgo do revestimento. Os revestimentos de filme são mais fortes e resistem melhor ao rasgo do que os revestimentos de papel, melhorando o manuseio durante o corte e vinco.
Falhas adesivas levam a muitos problemas:
A má adesão faz com que as peças caiam ou se desloquem, prejudicando a montagem.
A força adesiva excessiva dificulta a remoção de peças dos revestimentos, retardando a produção.
O rasgo do revestimento durante o corte e vinco causa atolamentos e desperdícios.
Adesões fracas reduzem a vida útil do produto, especialmente em ambientes agressivos.
A aplicação irregular do adesivo pode causar rugas ou bolhas, afetando a aparência e a função.
Esses problemas aumentam os custos e prejudicam a satisfação do cliente.
Siga estas dicas para evitar problemas de adesivo:
Teste adesivos com seus materiais: realize testes em pequena escala para verificar a resistência e o comportamento da ligação.
Combine o adesivo com a aplicação: considere o tipo de superfície, a exposição ambiental e o tipo de adesão necessária.
Use a espessura adequada do adesivo: Muito pouco adesivo enfraquece as ligações; demais causa bagunça e desperdício.
Garanta um revestimento adesivo uniforme: Camadas irregulares causam defeitos e má adesão.
Escolha revestimentos adequados: Os revestimentos de filme reduzem o rasgo e melhoram o manuseio.
Controle a pressão e a velocidade da máquina: As configurações adequadas evitam o deslocamento do adesivo ou danos ao revestimento.
Armazene os adesivos adequadamente: Mantenha-os nas condições recomendadas para manter a qualidade.
A implementação dessas práticas melhora a qualidade do produto e reduz o desperdício.
Dica: Sempre teste o adesivo escolhido em materiais reais antes da produção completa para garantir ligações fortes e evitar falhas dispendiosas.
As tolerâncias de usinagem são as variações permitidas de tamanho e forma durante o corte e vinco. Eles são críticos porque mesmo pequenas diferenças afetam o modo como as peças se ajustam e funcionam. Ao contrário da usinagem de metal, o corte e vinco geralmente requer tolerâncias mais amplas. Isso ocorre porque materiais como espuma, borracha ou papelão se comportam de maneira diferente e têm mais flexibilidade.
Quando as tolerâncias são muito frouxas, as peças podem não vedar ou encaixar adequadamente. Isso leva à falha do produto ou ao mau desempenho. Por outro lado, tolerâncias extremamente restritas aumentam os custos e podem ser impossíveis de serem alcançadas de forma consistente. É essencial encontrar o equilíbrio certo com base no material e na aplicação.
A escolha da tolerância correta depende da finalidade do produto e do processo de fabricação. Por exemplo, juntas automotivas ou aeroespaciais exigem tolerâncias muito restritas para garantir segurança e funcionamento. Em contraste, os materiais de embalagem podem permitir tolerâncias mais amplas para economizar custos.
Tolerâncias muito apertadas podem causar:
Aumento dos custos de ferramentas e produção
Taxas de rejeição mais altas
Prazos de entrega mais longos
Tolerâncias muito frouxas podem resultar em:
Mau ajuste ou vedação
Confiabilidade reduzida do produto
Insatisfação do cliente
Os especialistas recomendam discutir as tolerâncias no início da fase de projeto. Eles podem ajudar a definir metas realistas que equilibrem qualidade e custo.
Erros de projeto geralmente levam a erros dispendiosos. Aqui estão algumas falhas comuns:
Especificação de tolerâncias restritas para materiais flexíveis: Espumas macias comprimem e esticam, tornando impraticáveis tolerâncias restritas.
Ignorando regras de corte específicas do material: Alguns materiais, como o neoprene de células fechadas e o EPDM, exigem tolerâncias de corte especiais.
Projetos que causam rachaduras no papel: Dobras acentuadas ou linhas de explosão enfraquecem os materiais e causam quebras.
Formas excessivamente complexas: Projetos complexos aumentam o desgaste da matriz e os custos de configuração.
Falta de consideração pela montagem: A má colocação dos vincos ou linhas de dobra pouco claras retardam a produção.
Evitar esses erros melhora a qualidade do produto e reduz o desperdício.
Trabalhar em estreita colaboração com parceiros experientes em corte e vinco é fundamental. Eles entendem como os materiais se comportam e quais tolerâncias são alcançáveis. A colaboração ajuda:
Combine o design com o material e o processo
Escolha as ferramentas e equipamentos certos
Otimize as tolerâncias de custo e desempenho
Identifique possíveis problemas antes da produção
Garanta resultados consistentes e de alta qualidade
Por exemplo, máquinas industriais avançadas de corte e vinco fornecem controle preciso sobre tolerâncias, e especialistas técnicos podem ajudar nas revisões de projeto para evitar erros dispendiosos.
Dica: Sempre envolva seu fornecedor de corte e vinco com antecedência para definir tolerâncias de usinagem realistas e evitar falhas de projeto que aumentem os custos ou reduzam a qualidade do produto.
O corte e vinco industrial depende muito de equipamentos bem conservados. Problemas com máquinas causam cortes inadequados, desperdício e produção lenta. Compreender problemas comuns de equipamentos e como corrigi-los mantém seu processo tranquilo e eficiente.
Configurar máquinas de corte e vinco requer precisão. Erros aqui causam grandes problemas, como arestas ou cortes incompletos. Erros típicos de configuração incluem:
Lâminas cegas ou danificadas: Reduzem a qualidade do corte. Substitua ou afie as lâminas regularmente.
Sistemas de acionamento desalinhados: O desalinhamento causa pressão irregular e cortes tortos. Verifique e ajuste o alinhamento com frequência.
Tensão incorreta da banda: Tensão muito apertada ou frouxa causa problemas de alimentação de material. Calibre os controles de tensão cuidadosamente.
Alimentação inadequada de material: O material que não é alimentado em linha reta leva a cortes incorretos. Certifique-se de que os rolos e guias estejam posicionados corretamente.
Configurações erradas de pressão: muita pressão danifica o material; muito pouco causa cortes incompletos. Ajuste a pressão com base na espessura do material.
O uso de máquinas modernas de corte e vinco de precisão ajuda a evitar erros de configuração. Controles automatizados inteligentes e interfaces fáceis de usar permitem ajustes rápidos e precisos.
As matrizes se desgastam após uso repetido. Morre desgastado causa:
Cortes que não penetram totalmente no material
Bordas ásperas ou difusas
Colando espaços em branco que emperram máquinas
Vincagem irregular ou pressão de corte
Problemas inadequados de empilhamento e montagem
A manutenção regular evita esses problemas. Inspecione as matrizes com frequência, afie-as ou substitua-as conforme necessário e limpe as superfícies das matrizes após cada turno. Manter as matrizes em bom estado economiza tempo e reduz o desperdício.
O desalinhamento é uma causa comum de cortes defeituosos. Acontece quando:
O material não está posicionado corretamente devido a desgaste ou erros de configuração
As peças da máquina se soltam ou mudam com o tempo
Fatores ambientais como temperatura ou umidade causam expansão ou contração do material
Para corrigir o desalinhamento:
Agende verificações regulares de alinhamento
Treine os operadores para detectar e relatar desalinhamentos
Mantenha registros detalhados de configuração para solução de problemas
Substitua as peças desgastadas imediatamente
Use ferramentas de precisão para realinhar componentes de máquinas
Máquinas avançadas de alta precisão apresentam auxílios de alinhamento integrados e software de calibração que simplificam esse processo.
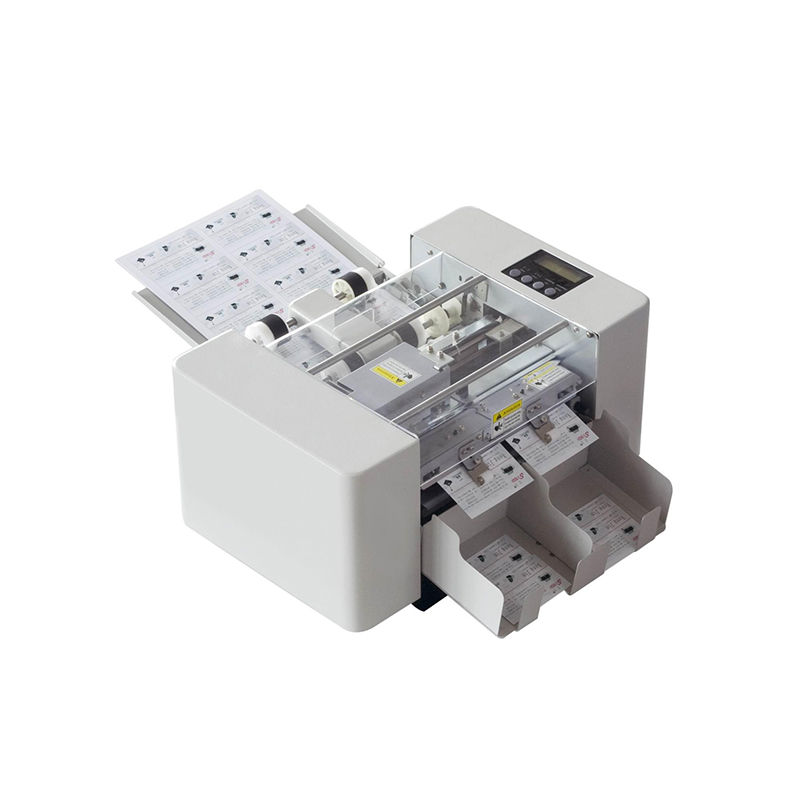
Os sistemas automatizados modernos melhoram a qualidade e a eficiência. As máquinas de corte e vinco de alto desempenho oferecem:
Recurso |
Como isso ajuda você |
|---|---|
Automação |
Resultados consistentes em cada corrida |
Design amigável |
Configuração rápida e aprendizado fácil |
Tecnologia avançada |
Maior precisão, menos erros |
Flexibilidade |
Lida com vários materiais e espessuras |
Esses benefícios reduzem erros, aceleram a produção e melhoram a qualidade do produto.
Uma rotina de manutenção sólida evita tempos de inatividade e reparos dispendiosos. Siga esta lista de verificação:
Diariamente: Limpe as superfícies da máquina, remova detritos
Semanalmente: Inspecione lâminas, matrizes, rolos e sistemas de pressão
Mensalmente: Verifique o alinhamento, lubrifique as peças móveis, inspecione os componentes elétricos
Trimestralmente: Execute a calibração completa, substitua as peças desgastadas
Documente todas as atividades de manutenção. Isso ajuda a monitorar a integridade da máquina e detectar problemas recorrentes antecipadamente.
Dica: Agende inspeções regulares nas máquinas e mantenha registros detalhados de manutenção para detectar problemas no equipamento antes que afetem a qualidade da produção.
Evitar erros no corte e vinco industrial economiza tempo, materiais e dinheiro. Também aumenta a qualidade do produto e mantém a produção funcionando sem problemas. Aqui estão as principais estratégias para evitar e corrigir problemas comuns.
Sempre comece com cortes de teste antes da produção completa. Os cortes de teste mostram como o material reage à pressão da máquina e à nitidez da lâmina. Eles ajudam a detectar problemas como cortes incompletos ou arestas antecipadamente.
A estabilização do material é outro passo vital. Os materiais podem se deslocar ou esticar durante o corte, causando desalinhamento ou cortes irregulares. Use estabilizadores como sprays adesivos, mesas de vácuo ou rolos para manter os materiais estáveis. Isso garante cortes limpos e consistentes e reduz o desperdício.
Escolher o adesivo certo é fundamental. Utilize adesivos compatíveis com seus materiais e adequados ao ambiente do produto. Por exemplo, alguns adesivos sensíveis à pressão (PSAs) funcionam melhor em superfícies lisas, enquanto outros se destacam em substratos ásperos ou flexíveis. Testar os adesivos antecipadamente evita falhas de colagem e rasgos do revestimento.
As tolerâncias de usinagem definem variações aceitáveis de tamanho e formato. Entenda o comportamento do seu material e as necessidades de aplicação para definir tolerâncias realistas. Tolerâncias muito rígidas aumentam os custos e causam rejeições, enquanto tolerâncias muito frouxas prejudicam o ajuste e o funcionamento do produto. Colabore com especialistas para equilibrar esses fatores e obter resultados ideais.
As modernas máquinas de corte e vinco automatizadas oferecem recursos avançados que reduzem erros. Use automação e controles digitais precisos para manter pressão e alinhamento consistentes. Calibre regularmente sua máquina e afie as lâminas para manter os cortes limpos.
Siga um cronograma de manutenção de rotina. Limpe as matrizes após cada turno, lubrifique as peças móveis e inspecione quanto a desgaste. A manutenção adequada evita cortes irregulares, desalinhamento e tempo de inatividade da máquina.
A melhoria contínua é a chave para o sucesso a longo prazo. Analise os dados de produção para detectar problemas recorrentes e refinar seu processo. Incentive o treinamento da equipe em operação, manutenção e verificações de qualidade da máquina. Operadores qualificados detectam problemas antecipadamente e fazem ajustes prontamente.
Invista no aprendizado de novas tecnologias e técnicas. Manter-se atualizado ajuda você a adotar inovações que melhoram a velocidade, a precisão e a sustentabilidade.
Dica: Sempre realize pequenos cortes de teste e estabilize os materiais antes de iniciar a produção para detectar problemas antecipadamente e garantir um corte suave e de alta qualidade.
A indústria é cada vez mais pioneira em métodos de produção ecológicos e materiais sustentáveis. As soluções modernas de embalagens ecologicamente conscientes utilizam materiais recicláveis e degradáveis manuseados por equipamentos altamente eficientes em termos energéticos, projetados para minimizar o desperdício.
Os principais fabricantes também investem pesadamente na pesquisa de adesivos verdes e revestimentos sustentáveis. A adoção dessas tecnologias ajuda os clientes a atender às rigorosas regulamentações ambientais e às expectativas dos consumidores. Ao combinar tecnologia avançada com práticas de fabricação ecologicamente corretas, as empresas apoiam um futuro mais limpo e verde para o corte e vinco industrial.
Dica: adote a automação e materiais sustentáveis para aumentar a eficiência e, ao mesmo tempo, reduzir o impacto ambiental no corte e vinco industrial.
A prevenção de erros comuns de corte e vinco industrial melhora a qualidade do produto e reduz o desperdício. A escolha dos materiais e adesivos certos é crucial para cortes limpos e ligações fortes. A colaboração com especialistas garante projeto e tolerâncias de usinagem adequados. O uso de equipamentos avançados como Befitter Machines aumenta a precisão e a eficiência. O aprendizado e a manutenção contínuos mantêm os processos tranquilos e econômicos. A Befitter Machines oferece soluções confiáveis que ajudam os fabricantes a obter resultados consistentes e de alta qualidade, ao mesmo tempo que minimizam erros e tempo de inatividade.
R: O corte e vinco industrial é um processo de fabricação preciso que corta materiais em formatos específicos. É importante porque garante uma qualidade consistente do produto e reduz o desperdício de material.
R: Evite erros inspecionando regularmente a nitidez da lâmina, calibrando a pressão da máquina, realizando cortes de teste e estabilizando materiais antes da produção.
R: A escolha do material certo afeta a qualidade do corte, o desempenho do produto e a eficiência. Materiais incorretos podem causar cortes incompletos, arestas ou problemas de montagem.
R: Os adesivos mantêm as peças unidas e afetam a durabilidade. Usar o adesivo e o método de aplicação corretos evita falhas como descascamento ou rasgo do revestimento.
R: A manutenção adequada evita problemas como cortes irregulares e desalinhamento, garantindo uma produção tranquila e reduzindo o desperdício.
R: Sim, máquinas modernas e avançadas melhoram a precisão, reduzem erros e lidam com diversos materiais com eficiência.
R: As tolerâncias controlam variações de tamanho; equilibrá-los garante que as peças se encaixem bem, sem custos excessivos ou rejeições.
R: A automação aumenta a consistência, acelera a produção e reduz erros humanos, melhorando a qualidade geral do produto.